Амбалажа са танким зидовима—мислите на чаше за јогурт, каце за маргарин, посуде за деликатесе и поклопце са танким зидовима—представља један од најзахтевнијих сегмената индустрије бризгања. Дебљине зидова се обично крећу од 0,25 мм до 1,0 мм, са односом дужине протока према дебљини који често прелази 200:1. Времена циклуса се мере у секундама (обично 3-8 секунди), а годишњи обим производње често прелази 10 милиона делова по калупу.
Као искусан техничар калупа специјализован за калупе за паковање са високом кавитацијом, видео сам како мале недостатке у дизајну могу постати катастрофалне у обликовању танких зидова. Неравнотежа капије од 5% може значити да су неке шупљине препуне, док су друге кратке. Варијанта хлађења од 5°Ц може да изазове деформисање које чини делове неупотребљивим при брзини од 1000 делова на сат.
Овај артицле се фокусира на кључне техничке аспекте пројектовања и производње калупа за паковање са танким зидовима високих перформанси. Било да обликујете посуде са танким зидовима, поклопце или шоље, разумевање ових принципа ће вам помоћипостижете брже циклусе, бољи квалитет делова и дужи век трајања калупа.
Калуп са танким зидовима излаже калупе екстремним условима: веома високим притисцима убризгавања (до 2.000 бара), брзим циклусима загревања и хлађења и великом брзином тока растопљене масе.
Препоручени челици за калупе:
|
Стеел Граде |
Тврдоћа |
Кључна својства |
Типична примена |
|
Х13 / 1.2344 / СКД61 |
48–52 ХРЦ |
Висока чврстоћа, gотпорност на топлотни замор |
Плоче са језгром и шупљинама, општи калупи танких зидова |
|
Нерђајући 1.2316 / С136 |
48–52 ХРЦ |
Отпорност на корозију за апликације у контакту са храном |
Паковање за киселе или влажне производе |
|
ДЦ53 |
58–62 ХРЦ |
Врхунска отпорност на хабање за високо пуњене материјале |
Калупи високе кавитације за обраду ПП са >30% пунила |
Кључно разматрање: За екстремно високу кавитацију (нпр. 64 или 96 шупљина), сама база калупа мора бити направљена од челика високе чврстоће (нпр. П20 претходно очврснут или 1.2738) да издржи притисак ињектирања без скретања плоче.
Хот руннер је срце сваког калупа за паковање са танким зидовима. Мора да испоручује растоп у сваку шупљину истовремено са савршеном равнотежом, минималним падом притиска и прецизном контролом температуре.
Критични елементи дизајна:
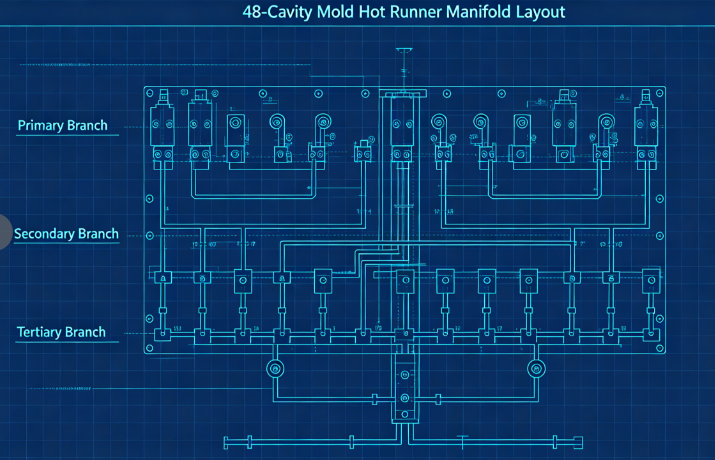
а) Балансирани канали протока: За калупе са више шупљина (обично 32, 48, 64 или 96 шупљина), природно балансирање је од суштинског значаја. То значи да свака шупљина има потпуно исту дужину протока. Типичан распоред користи примарни разводник, секундарне разводнике и терцијарне гране, све машински обрађене на идентичне димензије.
б) Тип и локација капије: За контејнере са танким зидовима, најчешћи типови капија су: Рубне капије (за делове са равном бочном страном) Затварачи вентила (за дијафрагме или директан улаз у дно) Подморске капије (за чист део без остатка капије) Капија мора бити тачне величине—премала и може узроковати загревање смицања; превелики, а остаци капије постају неприхватљиви. Типичне димензије капије за чаше са танким зидовима крећу се од 0,8 мм до 1,5 мм у пречнику.
ц) Топлотни баланс: Свака млазница мора имати независну контролу температуре. Канале колектора треба равномерно загревати (користећи двозонске или трозонске грејаче) како би се избегле вруће тачке или хладни пужеви.
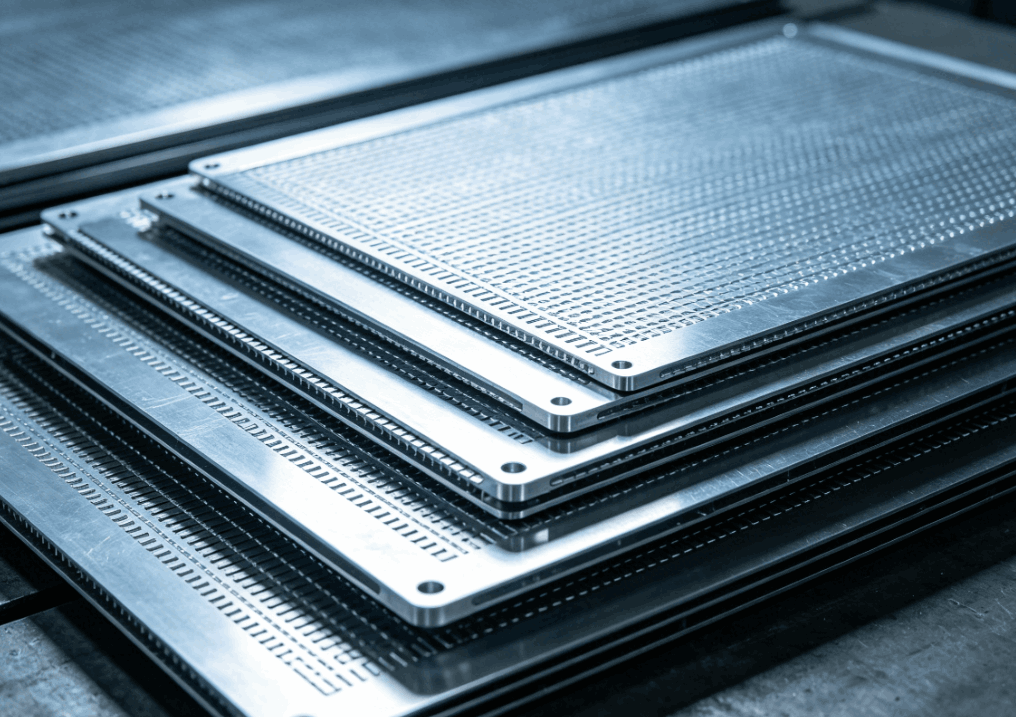
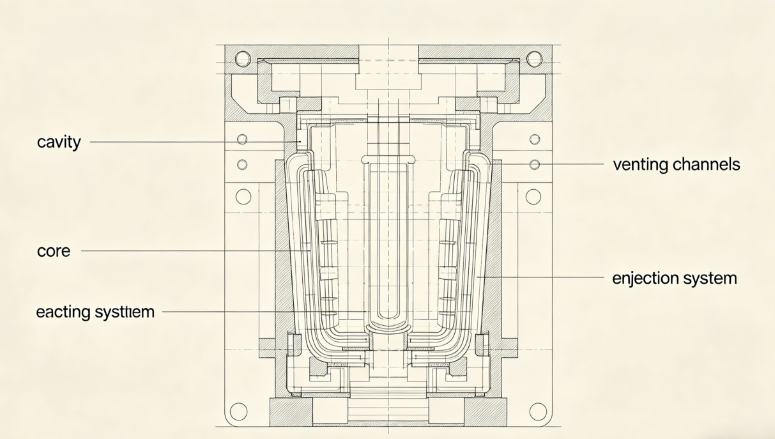
Танкозидни делови захтевају изузетно прецизне димензије шупљине и језгра да би се постигла доследна дебљина зида.
Кључна разматрања:
а) Расподела дебљине зида: Одржавајте уједначену дебљину зида унутар ±0,02 мм. Варијације дебљине стварају диференцијално хлађење и савијање. Користите анализу протока калупа да бисте оптимизовали дизајн пре сечења челика.
б) Одзрачивање: Танкозидно обликовање користи убризгавање великом брзином (често 200–500 мм/с). Ваздух заробљен у шупљини мора одмах изаћи. Препоручене дубине вентилације: 0,02–0,03 мм за ПП0,01–0,02 мм за ПС или ПЕТ
Вентилациони отвори треба да буду постављени на последњој тачки за пуњење, дуж линије раздвајања и око клинова за избацивање.ц) Углови промаја: За делове са танким зидовима, препоручује се минимални промај од 1° по страни (1,5-2° за дубље контејнере). Недовољна промаја доводи до гребања, вакуумског закључавања и проблема са избацивањем.
д) Завршна обрада: Површине шупљина за прозирне или сјајне делове захтевају СПИ А-1 (огледало) завршну обраду; за непрозирне контејнере за млеко, СПИ Б-1 (600 грит) је довољан.
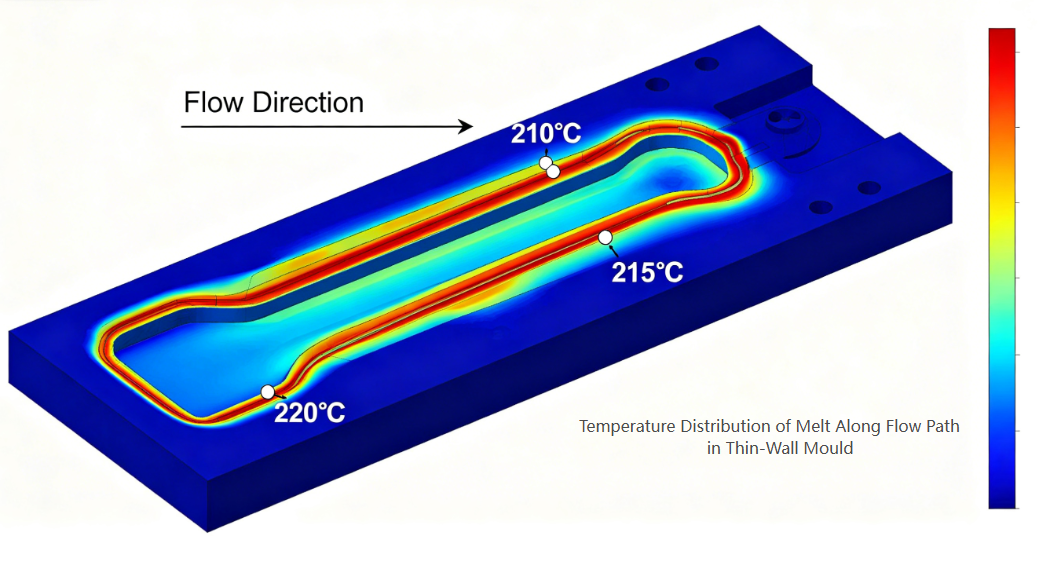
Хлађење доминира током циклуса у калупу са танким зидовима—обично чини 60–80% укупног циклуса. Ефикасно хлађење је кључ високе продуктивности.
Принципи дизајна:
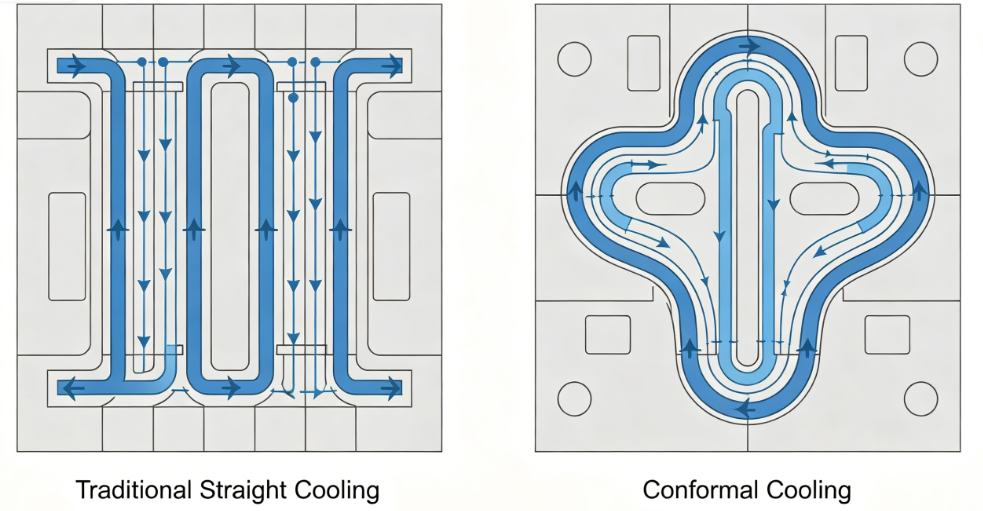
а) Конформно хлађење: Традиционални равно избушени расхладни канали су често предалеко од површине шупљине. Конформни канали за хлађење — пратећи контуру дела — могу смањити време хлађења за 30–50%. Обично се креирају помоћу 3Д штампања или ЦНЦ обраде уметака са закривљеним каналима.
б) Параметри канала за хлађење:
ц) Високо ефикасно хлађење: Користите мехуриће или преграде у језгру где је простор ограничен. За висока језгра, инсталирајте спиралне уметке за хлађење или топлотне цеви.
д) Одвајање круга за хлађење: Независна кола за шупљине и плоче језгра дозвољавају различите брзине протока и температуре ради оптимизације ослобађања делова и минимизирања савијања.
Танкозидни делови су ниске крутости и могу се лако деформисати током избацивања. Систем за избацивање мора бити нежан, али поуздан.
Препоруке за дизајн:
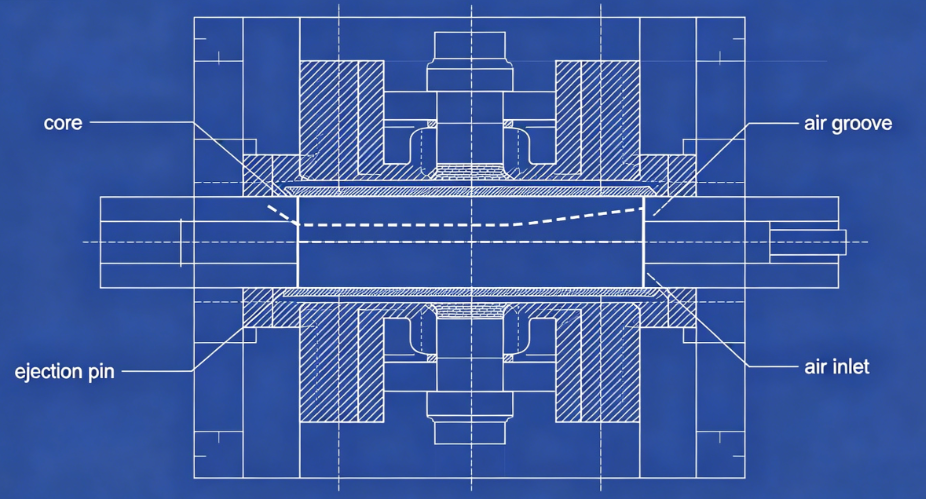
а) Избацивање ваздуха: За многе контејнере са танким зидовима (посебно шоље), избацивање уз помоћ ваздуха је идеално. Компримовани ваздух (2-4 бара) се уводи између језгра и дела кроз микро-жлебове или порозне уметке, одбацујући део са језгра.
б) Плоча за скидање: За делове са подрезима или дубоким бочним зидовима, механичка плоча за скидање обезбеђује равномерну силу избацивања по целом периметру дела.
ц) Игле за избацивање: Када су игле неизбежне, користите много иглица малог пречника (2–3 мм) постављених на ребра или скривене површине. Избегавајте велике игле које остављају видљиве трагове.
д) Тајминг: Редослед избацивања треба да почне тек након што се део довољно охлади да би се избегла деформација. Користите кратко одлагање хлађења након отварања калупа.
Чак и најбољи калуп не може произвести добре делове без одговарајућих подешавања процеса. Кључни параметри за обликовање танких зидова:
|
Параметар |
Типични домет |
Напомене |
|
Брзина убризгавања |
200–500 мм/с |
Велика брзина испуњава танке делове пре замрзавања |
|
Притисак убризгавања |
1.200–2.000 бара |
Потребан за превазилажење отпора протока |
|
Температура топљења |
190–240°Ц (ПП), 230–280°Ц (ПС) |
Оптимизирајте за вискозитет |
|
Температура калупа |
10–25°Ц (хладни канал) или 30–60°Ц (вруће воде) |
Балансирано хлађење |
|
Повратни притисак |
5–15 бара |
За конзистенцију пластике |
|
Дефект |
Узрок везан за буђ |
Решење |
|
Кратки ударци |
Недовољна вентилација или премале капије |
Додајте вентилационе отворе на крајњим тачкама протока; увећати капије |
|
Варпаге |
Неравномерно хлађење или неуравнотежено пуњење |
Побољшати уједначеност хлађења; баланс тркачи |
|
Ознаке умиваоника |
Лоша локација капије или недовољно паковање |
Преместите капију на дебели део; додајте време паковања |
|
Остатак капије је превисок |
Неправилан дизајн капије |
Пребаците се на капију вентила или капију за подморницу |
|
Лепљење на језгру |
Недовољна промаја или неуспех у избацивању ваздуха |
Повећајте нацрт; чисти ваздушни жлебови |
|
Ознаке опекотина |
Неадекватно одзрачивање |
Продубите вентилационе отворе у границама материјала |
Цизазов: Купцу је био потребан калуп са 48 шупљина за чаше за јогурт од 150 мл (ПП, дебљина зида 0,45 мм, циклус од 4 секунде, годишњизахтева 20 милиона делова).
Предузете радње:
Резултати:
Технологија калупа за паковање танких зидова представља врхунац инжењеринга калупа за убризгавање. Захтеви високе кавитације, циклуса испод секунде и производње без дефеката доводе сваки аспект дизајна калупа до крајњих граница. Успешни калупи са танким зидовима захтевају:
Прецизност у машинској обради шупљина/језгра (±0,01 мм)
Bравнотежа у каналима тока врућих клизника
Ефикасност у конформном хлађењу
Поузданост у системима за избацивање
Разумевање понашања материјала и динамике процеса
Fили произвођачи калупа спремни да инвестирају у напредне алате за дизајн и прецизну производњу, сектор паковања са танким зидовима нуди огромне могућности – како у погледу техничких изазова, тако и у погледу раста пословања.
Телефон: +86-18957424655
Мобилни: +86-18957424655
Емаил: sale@taizhoumold.com
Адреса:Бр.18 Схангкиан Роад, индустријска зона Беицхенг, Хуангиан Дистрицт Таизхоу Цити, Зхејианг Провинце, Кина
Ауторско право © 2025 Таизхоу Хуангиан К-Схов Пластиц Молд Цо., Лтд. Сва права задржана.