ПРАТИТЕ НАС:

Вести
Производи

Однос између дефекта убризгавања и калупа

Увод

        Дефекти убризгавања често су фрустрирајући. Када део изађе са удубљењем, искривљењем, траговима опекотина или кратким ударцима, прва реакција многих менаџера производње је да подесе параметре машине—температуру, притисак, брзину убризгавања или време хлађења. Иако ова подешавања понекад помажу, основни узрок често лежи дубље: у самом калупу.

        Као искусан техничар калупа, био сам сведок небројених случајева када су недеље биле изгубљене на подешавање параметара, да бих открио да је дизајн калупа прави кривац. истина је,добро дизајниран калуп може произвести квалитетне делове чак и са широким прозором за обраду; лоше дизајниран калуп никада неће произвести доследан квалитет, без обзира на то колико је машина фино подешена.

        Овај чланак се фокусира на узроке уобичајених дефеката убризгавања у калупе. Разумевање ових односа омогућава произвођачима калупа и калупима за бризгање да ефикасније сарађују — решавајући проблеме на извору уместо да примењују привремене поправке.

1. Кратки ударци (непотпуно попуњавање)

        Како изгледа: Шупљина калупа није у потпуности испуњена; ивице делова недостају или су заобљене.

        Узроци у вези са буђом:

  • Капије или водилице премале величине: Рестриктивни путеви протока повећавају пад притиска, спречавајући топљење да дође до екстремитета шупљине.
  • Лоша локација капије: Капије постављене далеко од танких делова или на крају дугих путева протока узрокују превремено замрзавање.
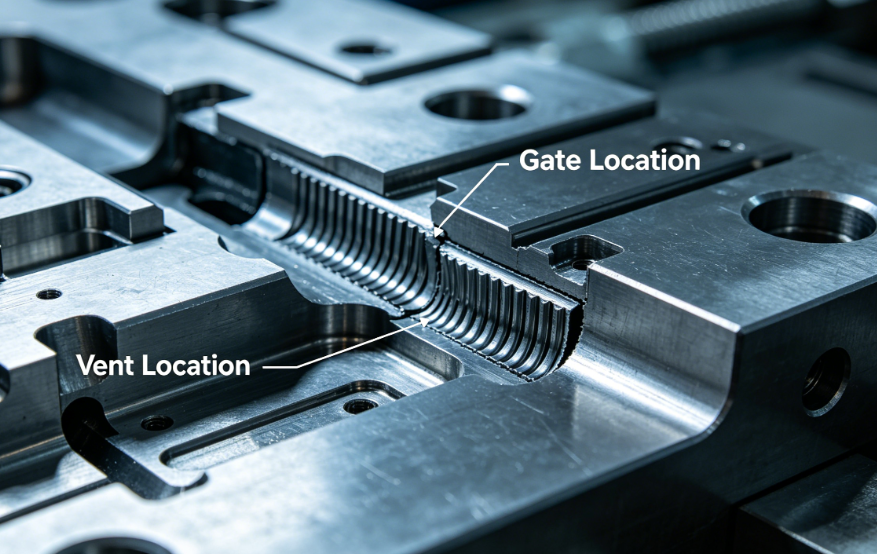
  • Неадекватно одзрачивање: Заробљени ваздух сабија и спречава напредовање топљења.
  • Дизајн танког номиналног зида: испод минималне препоручене дебљине за материјал.
  • Хладни пужеви: Недостатак хладног бунара омогућава охлађеном материјалу да блокира капију.

       Решења:

  • Повећајте пречнике капије и клизника (користите анализу протока калупа да бисте проверили).
  • Преместите капије ближе подручјима која се тешко попуњавају.
  • Додајте или продубите вентилационе отворе (типична дубина: 0,02–0,05 мм у зависности од материјала).
  • Прегледајте дебљину зида са дизајнером производа.
  • Додајте хладне бунаре на крајевима водилица и супротним вратима.

2. Ознаке судопера

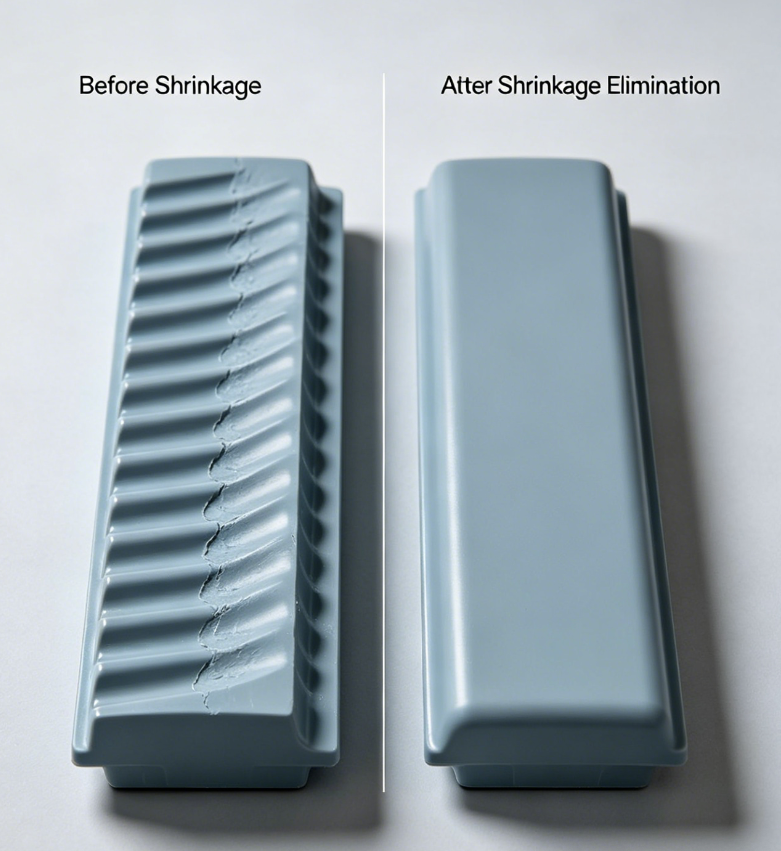
        Како изгледа: Површинске удубљења, типично изнад дебелих ребара или избочина.

        Узроци плијесни:

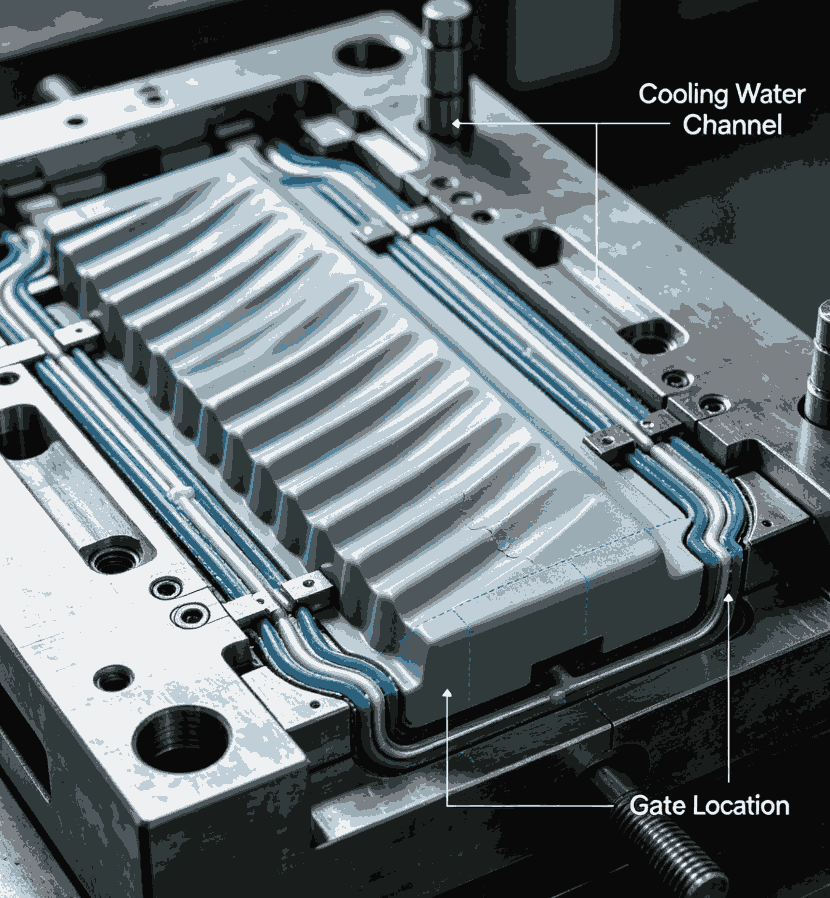
  • Недовољно хлађење у дебелим деловима:Неадекватно постављање канала за хлађење омогућава да се материјал језгра скупи више од коже.
  • Мале капије:Превремено замрзавање капије спречава притисак паковања да достигне дебели пресек.
  • Лоша локација капије:Капија предалеко од дебеле области значи да се притисак паковања губи пре него што се достигне.
  • Недостатак контроле односа дебљине ребра и основе:Дебљина ребра прелази 60% номиналног зида.

        Решења:

  • Поставите канале за хлађење ближе дебелим деловима; размотрите преграде или бубблере.
  • Повећајте капију или пређите на већи тип капије (капија са вентилатором, капија тунела).
  • Померите капију близу дебелог дела.
  • Смањите дебљину ребара на 40–60% номиналног зида (промена дизајна, али калуп мора да се прилагоди).

3. Искривљење (изобличење делова)

        како то изгледа:Део је уврнут, савијен или неуједначен након избацивања.

        Узроци плијесни:

  • Неравномерно хлађење:Разлике у температури калупа у целој шупљини изазивају диференцијално скупљање.
  • Неправилан дизајн избацивања:Игле за избацивање гурају неравномерно или на танким деловима.
  • Неуравнотежен систем тркача:У калупима са више шупљина, неједнако пуњење доводи до различитих заосталих напона.
  • Неадекватан угао промаја:Велике силе избацивања деформишу део.
  • Оријентација изазвана капијом:Капије постављене у танким деловима или у центру дела узрокују молекуларну оријентацију која се искривљује при хлађењу.

        Решења:

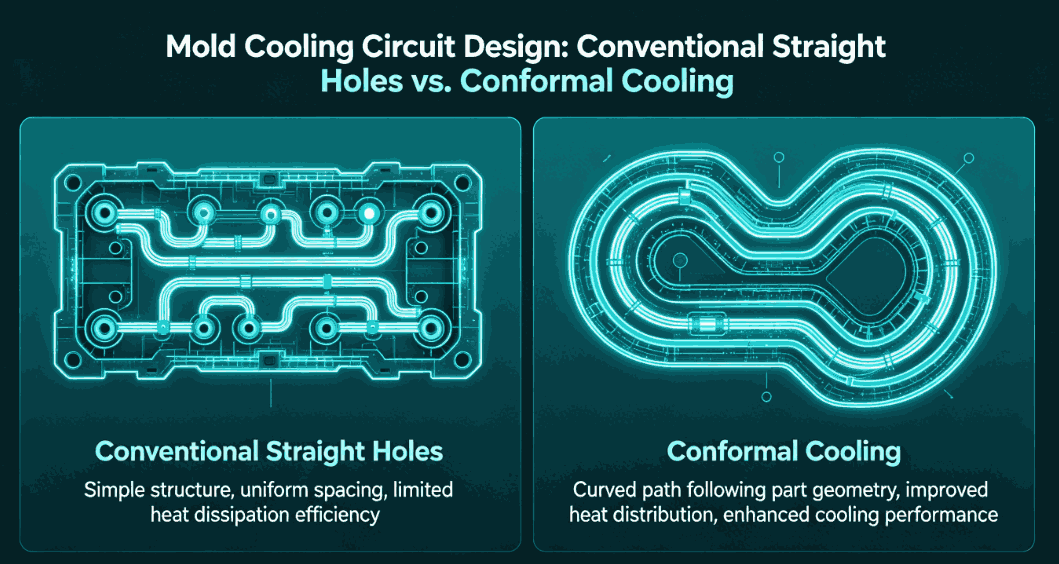
  • Оптимизујте распоред расхладног кола: користите конформно хлађење за сложене геометрије.
  • Постављање игле за избацивање баланса; користите веће или више иглица на танким деловима.
  • Дизајнирајте природно балансиране воде (једнака дужина протока до сваке шупљине).
  • Повећајте угао промаја (1-2° за већину материјала, 3-5° за текстуриране површине).
  • Лоцирајте капије на дебелим деловима или користите више капија.


4. Ознаке опекотина / Диелектрично грејање

        како то изгледа:Смеђи или црни трагови опекотина, обично на крају тока или у дубоким ребрима.

        Узроци плијесни:

  • Недовољна вентилација:Ваздух заробљен у слепим џеповима или на фронтовима протока постаје компримован и загрева се, деградирајући полимер.
  • Отвори сувише плитки или блокирани:Гас не може да изађе довољно брзо.
  • Лош дизајн отвора за раздвајање:Вентилациони отвори се не налазе на последњем месту за пуњење.

        Решења:

  • Додајте вентилационе отворе на свим крајњим тачкама путање протока и дубоком дну ребара.
  • Користите дубину вентилације која одговара материјалу (нпр. 0,02 мм за ПП, 0,01 мм за ПЦ).
  • Размислите о коришћењу порозних (синтерованих) челичних уметака за екстремне потребе за вентилацијом.
  • Додајте игле за избацивање са жљебовима за вентилацију.

5. Бљесак (буррс)

        како то изгледа:Танак вишак пластике на линији раздвајања, рупама за игле за избацивање или затварачима клизача.

       Узроци плијесни:

  • Недовољна тонажа стезаљке за пројектовану површину: Калуп је превелик за машину, али сам калуп може бити узрок ако је интегритет линије раздвајања лош.
  • Истрошена или оштећена линија раздвајања: претходна оштећења или хабање омогућавају да пластика побегне.
  • Неадекватна крутост калупа: плоче калупа се савијају под притиском ињектирања, отварајући празнине.
  • Неисправна дубина отвора за вентилацију: Предубоки отвори се понашају као канали за блиц.
  • Лоше уклапање клизача или уметака: празнине на површинама за затварање.

       Решења:

  • Поправите или поново исеците површине линија раздвајања.
  • Додајте потпорне стубове иза плоче шупљине да бисте спречили савијање. Уверите се да су отвори за вентилацију исечени на одговарајућу дубину (обично 0,02–0,05 мм, након чега следи рељеф од 0,5–1,0 мм).
  • Поново машински обрадите површине за затварање под одговарајућим угловима и налегања.

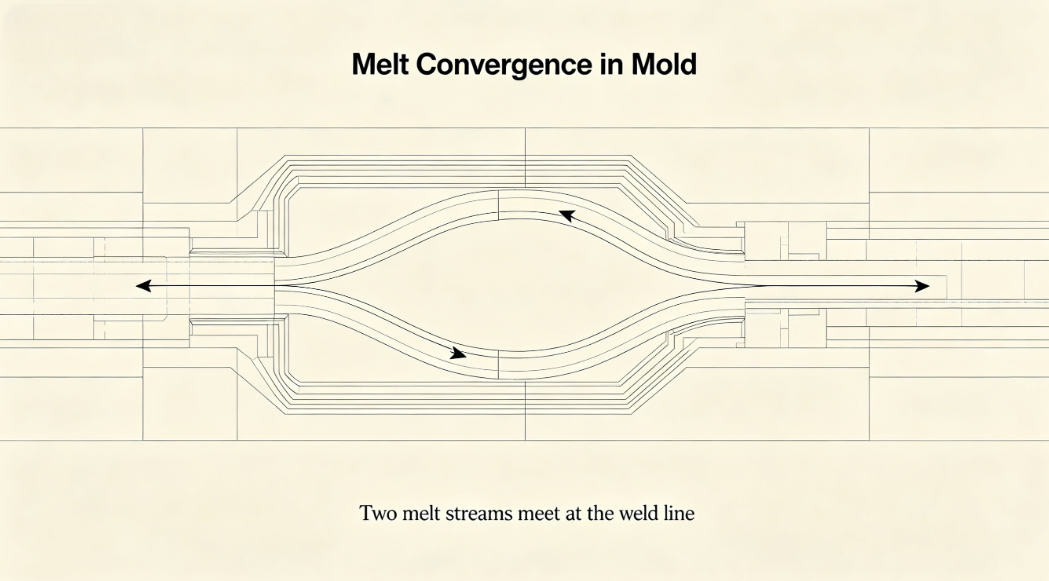
6. Линије заваривања (Линије плетења)

        како то изгледа:Видљиве линије где се сусрећу два фронта тока; често праћено слабошћу.

       Узроци плијесни:

  • Више капија које доводе до приближавања фронтова протока:Инхерентно дизајну са више капија.
  • Препреке у шупљини:Језгра, уметци или ребра која раздвајају ток.
  • Фронтови хладног топљења:Лош дизајн капије или хладни бунари су недовољни.
  • Неадекватно одзрачивање на локацији линије заваривања:Заробљени ваздух спречава молекуларно заплитање.

        Решења:

  • Преместите капије да бисте померили линије заваривања у некритична подручја.
  • Повећајте величину капије или пређите на други тип капије (нпр. капија са вентилатором).
  • Додајте џеп за вентилацију на месту линије заваривања.
  • Користите врућу воду са секвенцијалним затварањем вентила да бисте елиминисали линије заваривања.

7. Површински дефекти: трагови протока, распрострањеност и магла

        Како изгледају:Траке, таласасти узорци или затамњена подручја на површини дела.

       Узроци плијесни:

  • Лош дизајн капије:Капије које су премале или неправилно лоциране изазивају млаз или оклевање.
  • Оштри углови или нагле промене у дебљини зида:Узроковати нестабилност протока.
  • Хладна површина калупа:Лош дизајн кола за хлађење доводи до хладних тачака које прерано хладе растоп.
  • Контаминирана или груба површина шупљине:Изазива прскање и лош сјај.

        Решења:

  • Користите већу капију или дизајн капије који промовише постепено ширење (капија са вентилатором, капија са филмом).
  • Глатки прелази у шупљини (радијус свих оштрих углова).
  • Оптимизирајте уједначеност хлађења.
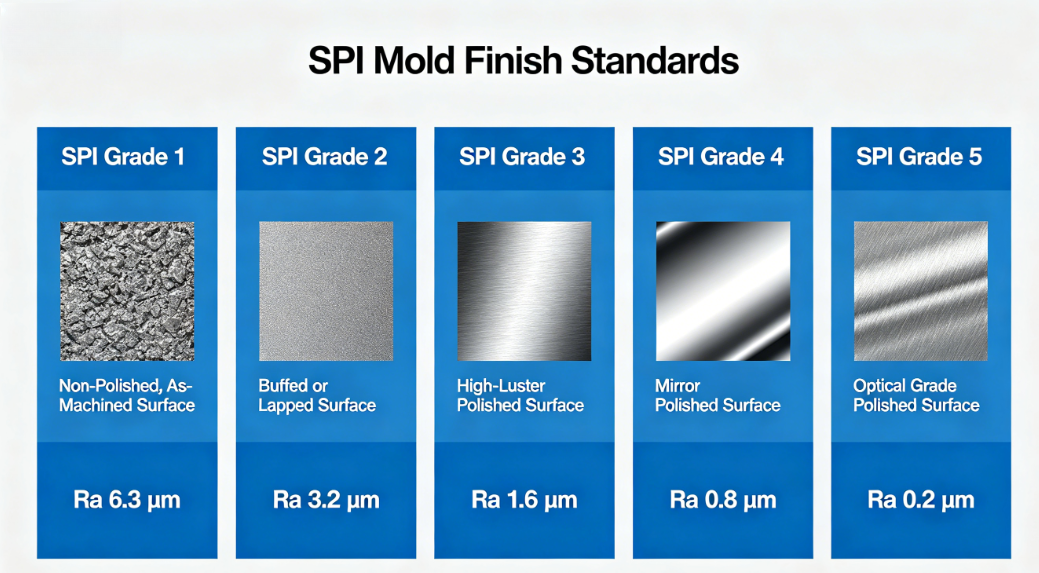
  • Полирајте површину шупљине до жељене завршне обраде (полирање огледала за сјајне делове).

8. Ознаке игле за избацивање / Ознаке гурања

        како то изгледа:Подигнути или удубљени трагови на местима где игле за избацивање додирују део.

        Узроци плијесни:

  • Недовољна нацрт:Велика сила избацивања се концентрише на врхове игле.
  • Премало или лоше постављене игле за избацивање:Неравномерно избацивање.
  • Пречник игле је премали:Висока концентрација стреса.
  • Проблеми са повратком игле за избацивање:Игле нису потпуно увучене пре следећег циклуса.

         Решења:

  • Повећајте угао промаја.
  • Додајте више клинова за избацивање или користите веће пречнике.
  • Поставите игле на ребра, боце или друге некозметичке површине.
  • Осигурајте исправан повратни систем ејектора (опруге или позитивне повратне игле).

Студија случаја: Од дефекта до решења

        Купац који је производио калуп за оловку са 32 шупљине пријавио је упорно савијање и трагове удубљења на подручју причвршћења копче. После две недеље подешавања параметара машине без побољшања, извршили смо преглед калупа.

        Налази:

  • Канали за хлађење су били далеко од дебеле копче.
  • Капија се налазила на супротном крају, узрокујући губитак притиска.
  • Игле за избацивање су биле неравномерно распоређене.

       Предузете радње:

  • Додата преграда у кругу за хлађење у близини шефа.
  • Преместио капију ближе области шефа.
  • Додате су две додатне игле за избацивање.

        Резултати:

        Искривљеност смањена за 80%; елиминисани трагови умиваоника. Стопа отпада у производњи пала је са 12% на 2%.

Закључак

        Веза између дефеката убризгавања и калупа је директна и често доминантна. Док параметри процеса понекад могу да компензују мање проблеме са калупом, основно решење лежи у добром дизајну калупа – правилном затварању, уравнотеженом хлађењу, адекватном вентилацији, робусном избацивању и исправним угловима промаја.

        Као произвођач калупа, наша одговорност се протеже даље од испоруке калупа који одговара машини. Морамо дизајнирати калупе који су отпорни, робусни и оптимизовани за одређени материјал и геометрију делова. За машине за бризгање, разумевање ових узрока везаних за калупе омогућава ефикасније решавање проблема и бољу комуникацију са добављачима калупа.

        Када наиђете на трајни квар, пре него што додирнете команде машине, питајте: Да ли би калуп могао бити узрок?


Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати