ПРАТИТЕ НАС:

Вести
Производи

Калупи велике шупљине, брзи калупи за затварање: компресијско прешање наспрам бризгања

Увод
Поклопци за флаше су међу пластичним производима највеће запремине на свету. Једна марка пића или воде може конзумирати милионе капи дневно. Да би се задовољила ова потражња, технологије калупа и процеса су еволуирале да производе капице у циклусима испод 4 секунде, са 48, 64 или чак 96 шупљина по калупу. Две доминантне технологије се такмиче у овом простору: компресијско ливење и бризгање. Сваки од њих има своје предности, а њихово разумевање је кључно за сваког произвођача калупа или калупара који служи индустрији затварача.
Као техничар за калупе са деценијама искуства у калупима за паковање са високом кавитацијом, провест ћу вас кроз техничке нијансе обе методе, а затим ћу се усредсредити на технологије бризгања које омогућавају производњу капица велике брзине и велике шупљине — контролу капије вентила са врућим ходом, брзо избацивање и оптимизацију хлађења у стварном свету —48. студија случаја калупа за капу.
1. Компресијско обликовање у односу на бризгање за капице
Процес компресијског обликовања:
Претходно измерени истопљени пластични парисон (обично ПП или ХДПЕ) се испушта у отворену шупљину калупа. Калуп се затвара, сабијајући материјал у облик капице. Након кратког времена хлађења, поклопац се избацује. Овај процес је континуиран и ротирајући: више калупа на вртешци се отварају и затварају у низу.
Процес бризгања:
Истопљена пластика се убризгава под високим притиском у затворену калупну шупљинуили систем врућих тркача. Након паковања и хлађења, калуп се отвара и поклопци се избацују. Калуп може имати 32, 48, 64 или више шупљина.

Феатуре
Компресијско обликовање
Ињецтион Молдинг
Време циклуса
2-4 секунде (веома брзо)
4-8 секунди (зависи од кавитације)
Кавитација
Неограничено (ротационо)
Ограничено тонажом машинске обујмице и величином плоче
Флексибилност дизајна капице
Ограничени (симетрични, једноставни облици)
Високо (подрези, живе шарке, облоге)
Конзистентност тежине
Одлично (±0,3%)
Добро (±1%) са контролом капије вентила
Почетно улагање алата
Веома висока (ротирајућа преса)
Доњи за умерену кавитацију
Материјални отпад
Минимално (без тркача)
Може бити нула са врућим тркачем
Најбоља апликација
Једноставне капице за воду/ЦСД велике запремине
Комплексне капице са улошцима, траке за доказ неовлашћеног приступа

Пресуда:За ултра-велике запремине, веома једноставне капице (нпр. капице за воду од 28 мм), преовладава компресијско обликовање. Али за већину капица које захтевају прецизност, прстенове за заштиту од неовлашћеног приступа, интеграцију кошуљице или сложену геометрију, бризгање са висококавитационим калупима је пожељнији избор.

2. Контрола капије вентила са врућим пролазом у калупима за поклопце

У калупима за бризгање капица са високом кавитацијом, врући вод је срце. Конвенционалне отворене капије остављају трагове на капији који могу огребати или процурити. Затварачи вентила су неопходни за већину чепова за пиће.

Како раде капије вентила:

Пнеуматски или хидраулички активиран клин се помера напред да би затворио капију након што се шупљина напуни и запакује. Ово чисто одсече топљење, остављајући минималан траг сведока.

Кључни захтеви за калупе са високим степеном кавитације:


  • Секвенцијално затварање вентила:За калупе са 48 или више шупљина, истовремено отварање свих капија ствара неуравнотежено пуњење због дистрибуције притиска у колектору. Секвенционално отварање (по зонама) балансира проток и смањује скокове притиска.
  • Дизајн врха игле:Геометрија врха игле вентила (равна, конусна или сферна) утиче на величину ознаке капије и поузданост заптивања. За чепове за газирана безалкохолна пића (ЦСД) који морају да издрже притисак, савршено затворена капија је критична.
  • Отпорност на хабање:Клинови и чауре вентила доживљавају милионе циклуса. Морају бити направљени од материјала отпорних на хабање (нпр. нерђајући челик обложен волфрам-карбидом) и морају имати прецизан зазор (0,01–0,02 мм).
  • Tконтрола температуре:Свака млазница мора имати независни термоелемент и грејач да би се спречило смрзавање или деградација топљења.

Савет: За чепове са унутрашњим облогама (нпр. облоге за заштиту од кисеоника за чепове за сокове), капије вентила се често постављају унутар шупљине поклопца (под-капија) како би се сакрили остаци.

3. Избацивање велике брзине: механичко наспрам пнеуматског

У циклусу од 4 секунде, избацивање мора бити брзо и апсолутно поуздано. Две главне методе се користе у калупима за капице:

Механичко избацивање (плоча за скидање):

Плоча за скидање опруге окружује језгро. Како се калуп отвара, плоча за скидање материјала се гура напред у односу на језгро, скидајући поклопац. Ово је једноставно и робусно, али повратни ход додаје делић секунде.

Пнеуматско избацивање (ваздушни удар):

Компримовани ваздух (3-6 бара) се усмерава кроз језгро, издувавајући поклопац. Ово је изузетно брзо и нежно, али захтева савршено заптивање језгра и може бити бучно.

Уобичајена пракса за калупе са високим степеном кавитације:

Комбинујте кратак покрет плоче за скидање (2–3 мм) да бисте подигли поклопац са језгра, након чега следи ваздушни удар да бисте га изгурали. Плоча за скидање осигурава да се поклопац равномерно одвоји од језгра, док ваздух довршава избацивање без додиривања заптивне површине поклопца.

Време избацивања:Ход избацивања се мора десити након што је калуп потпуно отворен да би се избегао судар са фиксном половином. Напредни калупи користе брегасто активиране или серво покретане плоче за скидање за прецизно мерење времена.

4. Оптимизација хлађења за калупе за поклопце

Хлађење троши 60–80% времена циклуса. У калупима са високим степеном кавитације, ефикасно хлађење је кључ за постизање циклуса испод 5 секунди.

Хлађење језгра:Игла језгра је обично најтоплији део. Традиционални равни канали за хлађење у језгру су неефикасни.

Боље методе укључују:Мехурићи (ротациони уметци цеви): Расхладна течност тече низ малу цев до дна језгра и враћа се кроз прстен, извлачећи топлоту.

Спирални уметци за хлађење:Завојни жлеб је машински урађен у уметак језгра, стварајући спирални пут за максимални површински контакт.

Конформно хлађење (3Д штампани уметци): За сложена језгра, адитивно произведени уметци са конформним каналима могу смањити време хлађења за 30–40%.

Хлађење шупљине:Половини шупљине такође је потребно агресивно хлађење. Користите мехуриће или равне канале што је могуће ближе површини шупљине (удаљеност 1,5–2,5 мм).

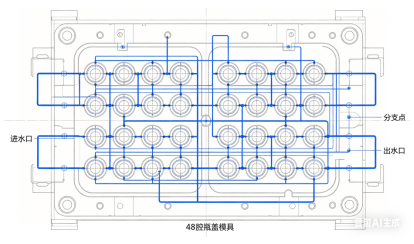
Проток расхладне течности:Обезбедите турбулентан проток (Реинолдсов број > 5000) у свим каналима. Израчунати пад притиска; калуп са 48 шупљина може захтевати више кола за хлађење паралелно да би се одржао висок проток.

Раздвајање круга за хлађење:За високе капе (нпр. спортске капе), одвојена кола за горњи и доњи део језгра могу елиминисати овалност.


5. Студија случаја: калуп за газирано безалкохолно пиће са 48 шупљина

изазов:Великој компанији за производњу пића био је потребан калуп за ПЦО 1881 ЦСД чепове од 28 мм (газирана безалкохолна пића). Циљни циклус: 4,2 секунде. Годишњи обим: 80 милиона кап. Материјал: ПП + 5% антистатик.

Приступ дизајну:


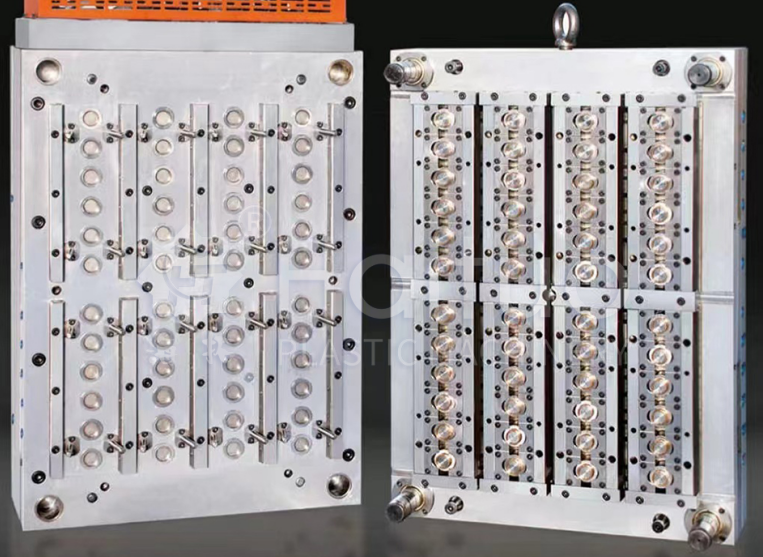
  • кавитација:48 шупљина распоређених у распореду 6×8. База калупа: челик високе чврстоће (1.2738) са потпорним стубовима испод сваке шупљине како би се спречило скретање плоче.
  • Врући тркач:48 млазница вентила, зонско секвенцирано отварање (3 зоне по 16 шупљина). Разводни канали протока компјутерски избалансирани у оквиру одступања од 2%.
  • Хлађење:Игле за језгро користе спиралне уметке за хлађење (легура бакра) за брзо извлачење топлоте. Коришћени мехурићи са стране шупљине. Свака шупљина је имала свој независни круг за хлађење како би се осигурала униформност.
  • Избацивање:Плоча скидача са почетним ходом од 0,5 мм + временски ограничено пражњење ваздуха (4 бара). Повратне опруге ејектора дизајниране за 5 милиона циклуса.
  • Материјали:Игле језгра: Х13 нитрирано до површинске тврдоће 65 ХРЦ; Уметци за шупљине: нерђајући С136 за отпорност на корозију од карбонизованог гаса.


Резултати након суђења:

  • Остварено време циклуса:4,0 секунде (боље од циља)
  • Варијације тежине капица:±0,2%
  • Остатак капије:мање од 0,05 мм, без цурења у тесту притиска (поклопци држе 4 бара ЦО₂)
  • Време хлађења:1,9 секунди (45% укупног циклуса) Калуп је произвео 5 милиона чепова пре првог заказаног превентивног одржавања

Научене лекције:Комбинација спиралног хлађења у језграма и секвенцијалног затварања вентила била је кључна. Купац је касније наручио други идентичан калуп, и оба раде један поред другог на две машине које производе укупно 2.500 капи у минути.

6. Разматрања о одржавању за калупе са високим степеном кавитације

Калупи са високом кавитацијом који раде великом брзином захтевају ригорозно одржавање:

  • Чишћење клинова вентила:Сваких 500.000 циклуса, клинови вентила и чауре морају се очистити од наслага угљеника. Користите мекану месингану четку и растварач.
  • Уклањање каменца канала за хлађење:Нагомилавање каменца смањује ефикасност хлађења. Извршите хемијско уклањање каменца на сваких милион циклуса.
  • Подмазивање ејекторског система:Вођице плоче за скидање и ваздушни вентили захтевају редовно подмазивање и замену заптивки.
  • Провера грејача за вруће воде:Измерите отпор сваког грејача при сваком повлачењу калупа.
  • Превентивни распоред:Након 3 милиона циклуса, замените све делове који се хабају (иглице вентила, чауре, опруге).

Закључак

Калупи за капице велике шупљине и велике брзине су инжењерска чуда која померају границе бризгања. Да ли ћете изабрати компресију или убризгавање зависи од ваше запремине, сложености поклопца и капацитета улагања. За бризгане капице успех лежи у три стуба:

  • Вруће воде за капију вентиласа секвенцијалном контролом и материјалима отпорним на хабање.
  • Избацивање великом брзиномкомбинујући плочу за скидање и испуштање ваздуха.
  • Оптимизовано хлађењекористећи бубблере, спиралне уметке или конформне дизајне.

Кућиште калупа за ЦСД капу са 48 шупљина показује да са одговарајућим дизајном и прецизном производњом, бризгање може да парира компресијском ливењу у брзини, а истовремено нуди далеко већу флексибилност дизајна.

Као произвођач калупа, савладавање ових технологија отвориће врата великом обиму тржишта затварача, једног од најзахтевнијих, али и награђиваних сегмената наше индустрије.

Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати